

О Нас
Мы предоставляем лучший сервис для современной индустрии
Компания Chengdu Dahongli Machinery Co, Ltd. расположена в промышленном парке провинции Тяньфу Дайи и является компанией, зарегистрированной на бирже GEM, в основном занимающейся производством и обслуживанием песчано-гравийного оборудования. Основанная в 1988 году, компания Dahongli имеет три основные научно-исследовательские и производственные базы площадью 270 000 квадратных метров, обладает более чем 300 национальными патентами и завоевала десятки наград, таких как Национальное высокотехнологичное предприятие, Специализированное и специализированное новое предприятие, Экспертное рабочее место академика и так далее.
Более 140 национальных авторизованных патентов
Производственная база площадью 270 000 квадратных метров
700 сотрудников
О Нас
Мы являемся надежной опорой для песчано-гравийной промышленности, обеспечивая вам надежную поддержку
Если вас заинтересовала наша компания и наша продукция, вы можете приехать к нам на предприятие или в наш местный офис для осмотра, вы также можете воспользоваться онлайн-консультацией, отправить заявку, отправить электронное письмо, позвонить по телефону для консультации и другими способами связаться с нами! Наши сотрудники будут рады предоставить вам информацию о продукции и знания о применении, а также внимательное обслуживание Dahonli.
Продукция
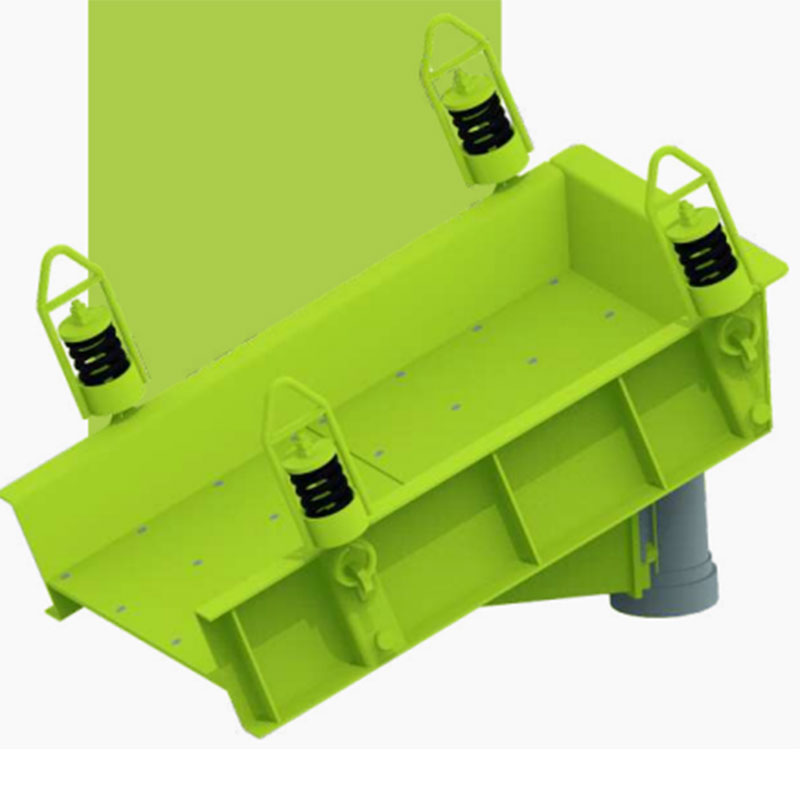
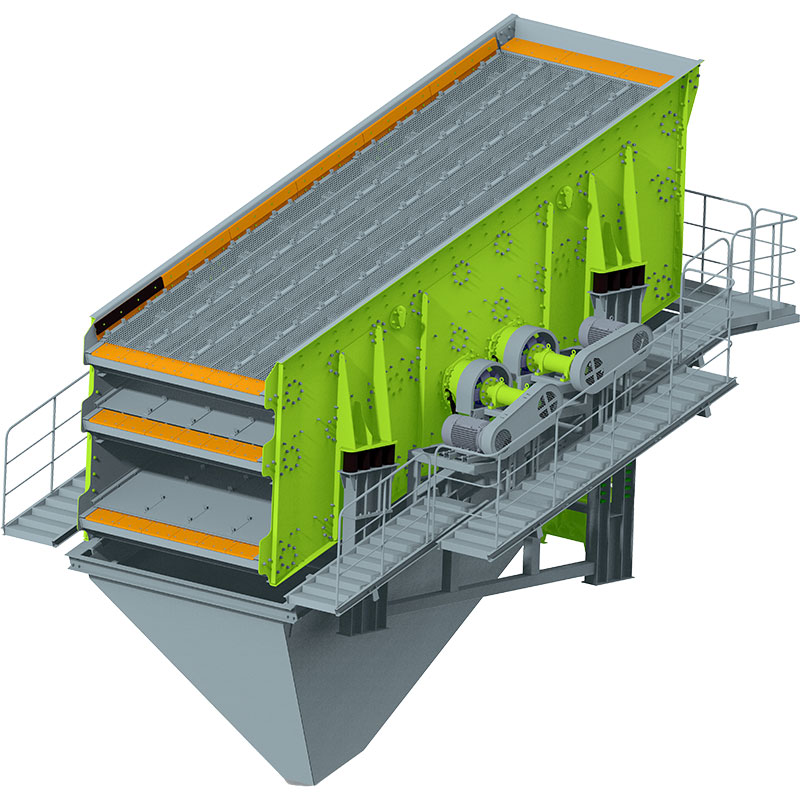
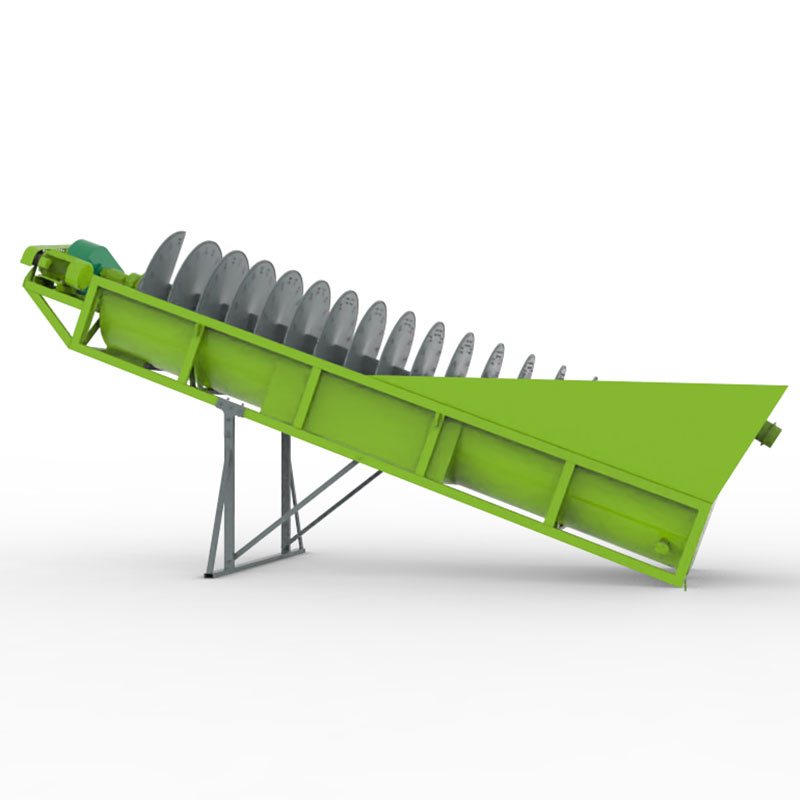
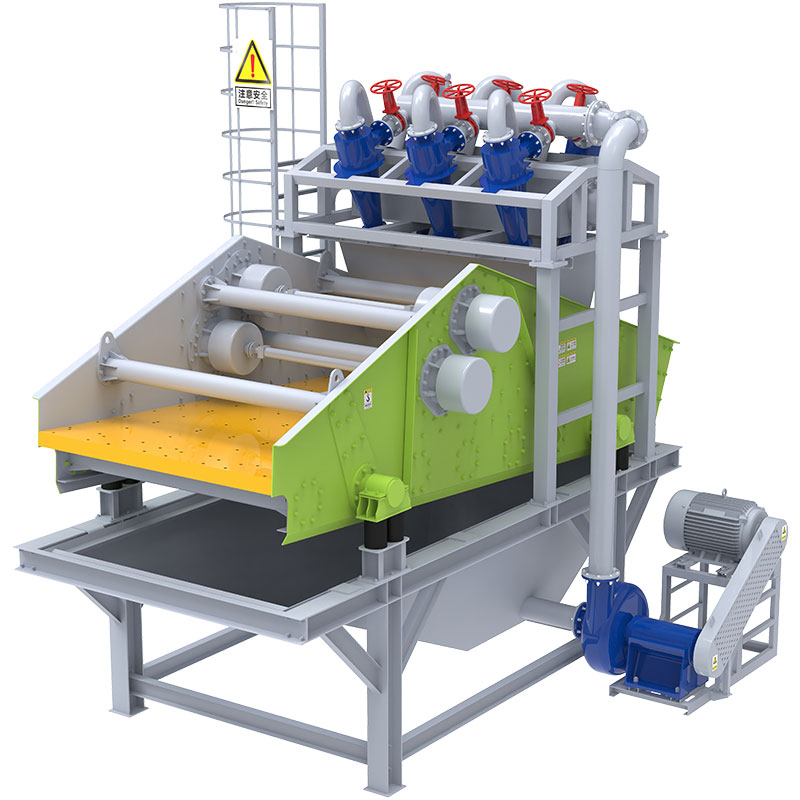
Преимущество
Качество на высоте, сервис на первом месте
Компания Chengdu Dahongli Machinery Co., Ltd. придерживается ценности «ориентированности на клиента», всегда рассматривает послепродажное обслуживание как часть стоимости продукта, придает большое значение опыту и отзывам клиентов, постоянно совершенствует и улучшает возможности и качество послепродажного обслуживания.
-
Круглогодичное обслуживание «7×24»
-
Быстрый ответ в течение 2 часов
-
Четкий список послепродажного обслуживания
-
Бесплатное техническое обслуживание в течение гарантийного срока
-
Послепродажный процесс специальный человек специальный док


Совместная работа над созданием нового будущего для отрасли
Dahonli с нетерпением ожидает формирования сообщества интересов с новыми и старыми клиентами, и прилагает все усилия для содействия высококачественному развитию клиентов и отрасли.
менеджер горнодобывающей компании в Индии(Ajay Kumar)

дробилка для песка и гравия Dahongli имеет отличную производительность, что помогает нам повысить эффективность производства и снизить эксплуатационные расходы. Их послепродажное обслуживание также превосходно, обеспечивая нам своевременную техническую поддержку.
руководитель проекта крупной строительной компании в Индонезии(Arif Hadi)

Мы впечатлены гравийной дробилкой Dahonli. Она надежна и может работать с нашими самыми твердыми породами. Кроме того, их команда очень профессиональна и помогла нам оптимизировать работу машины.
директор карьера в Малайзии(Ahmad Fahari)

Дробилка для песка и гравия Dahonli является неотъемлемой частью нашего карьера. Она надежна, эффективна и не требует особого обслуживания. Мы настоятельно рекомендуем их продукцию и услуги.
Последние новости
Приглашаем друзей из всех слоев общества сотрудничать с нами.

Новости
Дробилка для зерна — надёжная и эффективная переработка зерна
содержание Почему типичные дробилки часто теряют мощность уже через 6 месяцев Технические требования, которые нельзя игнорировать Как выбрать — и не ошибиться при первом заказе Что гарантирует стабильность — на практике Дробилка для зерна — не просто измельчитель. Это точный инструмент, где каждый миллиметр зазора, каждая сотая секунды задержки в подаче и каждый градус угла наклона решета влияют на выход готового продукта: от однородности помола до сохранности питательных веществ. Мы видели, как на мелких фермах Сибири дробилка для зерна работала 18 часов подряд без перегрева — при условии, что оператор проверял температуру подшипников каждые 90 минут и очищал решётную раму после каждой тонны. На крупных комбикормовых заводах в Казахстане — уже другая задача: стабильность при подаче 12 тонн в час, совместимость с автоматизированными линиями PLC и минимальный уровень пыления. Именно здесь становится ясно: универсальной «дробилки для зерна» не существует. Есть решения — адаптированные, проверенные, масштабируемые. Почему типичные дробилки часто теряют мощность уже через 6 месяцев Самая частая ошибка — выбор по внешнему виду или цене. В реальных условиях эксплуатации три фактора убивают ресурс почти любого оборудования: перегрузка при влажности зерна выше 14%, попадание металлических включений (даже мелких гвоздей), и отсутствие регулировки зазора между ротором и ситом. Мы наблюдали, как одна модель, заявленная на 5 т/ч, падала до 2,3 т/ч за два месяца — из-за износа зубьев ротора на 1,7 мм. Без замены деталей — только калибровка зазора спасает производительность. У профессиональных решений этот параметр регулируется вручную или автоматически, с точностью до 0,1 мм. И да — это не маркетинговая фраза. Это разница между 87% и 94% коэффициентом использования времени. Технические требования, которые нельзя игнорировать Для надёжной переработки зерна нужны не «мощность» и «производительность», а четыре взаимосвязанных параметра: Режим измельчения: ударный (для ячменя, пшеницы), режущий (для кукурузы с высоким содержанием масла), или комбинированный (для смесей) Система охлаждения ротора: принудительная вентиляция обязательна при работе свыше 6 ч/сутки Материал рабочих органов: заклёпанные твёрдосплавные накладки выдерживают 3–4 раза больше циклов, чем литой чугун Интеграция в линию: наличие стандартизированных фланцев, сигнализации перегрузки и интерфейса Modbus RTU Конкретный пример: при переработке проса с влажностью 12,3% и содержанием оболочки 18,5% оптимальный размер частиц — 0,8–1,2 мм. Для этого требуется не просто «дробилка для зерна», а машина с трёхуровневой системой сепарации и регулируемым углом наклона решета. Такие решения есть — но они редко встречаются в бюджетном сегменте. Как выбрать — и не ошибиться при первом заказе Начните не с каталога, а с трёх вопросов: Какой объём зерна вы перерабатываете в сутки? Если меньше 3 т — компактная роторная дробилка с ременным приводом. От 5 до 20 т — нужна модель с прямым подключением к электродвигателю и системой контроля крутящего момента. Какие культуры основные? Кукуруза требует защиты от заклинивания, соя — от перегрева, овес — от чрезмерного дробления оболочки. Где будет установка? В помещении с пылеулавливающей системой — можно использовать открытую конструкцию. На открытой площадке — нужна защита корпуса от влаги IP55 и антикоррозионное покрытие. Если вы планируете модернизировать существующую линию — запросите у поставщика данные по совместимости: диаметр входного патрубка, допустимый угол наклона подающего шнека, масса оборудования для расчёта фундамента. Эти цифры — не формальность. Они определяют, потребуется ли демонтаж полов или усиление балок. Что гарантирует стабильность — на практике Стабильность — это не характеристика одной машины. Это результат системы: от качества стали в валу до скорости реакции сервисной команды. Компания Chengdu Dahongli Machinery Co., Ltd., например, применяет трёхуровневый контроль качества — на этапе литья корпусов, сборки узлов и финального тестирования под нагрузкой. Каждая дробилка проходит 4 часа непрерывной работы с имитацией реального режима: переменной подачей, влажностью зерна 13–15%, наличием до 0,3% посторонних включений. Только после этого ей присваивается сертификат соответствия ГОСТ Р 57237-2016 и ISO 9001. А на сайте dhlcrushers.com доступны технические паспорта, чертежи крепления и инструкции по калибровке — без регистрации и скрытых разделов. Дробилка для зерна — это не конечная точка. Это узел в цепи, где каждый сбой отражается на качестве комбикорма, сроке хранения муки, даже на здоровье поголовья. Выбор — всегда компромисс между стоимостью, сроком окупаемости и риском простоя. Но если оборудование прошло 360 испытаний, установлено на 17 стратегических объектах и имеет 270 000 м² собственных производственных площадей — компромисс уже смещён в сторону надёжности.
Подробнее 
Новости
Приводной барабан ленточного конвейера: выбор, расчет и замена
содержание Как выбрать приводной барабан ленточного конвейера: три критических параметра Расчёт приводного барабана: что нельзя доверить онлайн-калькулятору Замена приводного барабана: когда пора действовать, а не ждать аварии Почему приводной барабан ленточного конвейера от Chengdu Dahongli Machinery Co., Ltd. работает дольше Приводной барабан ленточного конвейера — не просто вращающаяся деталь. Это точка, где механическая энергия превращается в движение груза. Именно здесь решается, будет ли конвейер работать стабильно 2000 часов подряд или остановится через три дня из-за проскальзывания, перегрева или разрушения обода. Мы заменили более 1400 приводных барабанов на объектах от Сычуани до Вьетнама — и каждый раз убеждались: правильный выбор не зависит от «самого дорогого» или «самого большого». Он зависит от трёх вещей: нагрузки, условий эксплуатации и точности расчёта. Как выбрать приводной барабан ленточного конвейера: три критических параметра Первое, что делает клиент — смотрит на диаметр. Второе — на мощность двигателя. Третье — часто забывает про угол обхвата ленты. А зря. Угол обхвата напрямую влияет на силу трения между лентой и барабаном. При угле менее 210° даже при идеальной натяжке возможны пробуксовка и локальный перегрев резинового покрытия. На наших испытаниях барабаны серии TDY с углом обхвата 240° показали на 37% меньше отказов по сравнению с аналогами 180°. Второй параметр — тип покрытия. Гладкий стальной барабан подходит только для лёгких, сухих, неклейких материалов. Для песка, гравия, влажного щебня нужен резиновый или полиуретановый слой с продольным или шевронным рисунком. Мы используем покрытие толщиной 16 мм и твёрдостью 65–70 по Шору A — это баланс износостойкости и сцепления. Более мягкое быстро истирается; более жёсткое не компенсирует неравномерность натяжения ленты. Третий — конструкция ступицы и крепление. Барабаны с литой ступицей и болтовым соединением на валу (не сваркой!) выдерживают ударные нагрузки при пуске и остановке. На дробильных комплексах типа 300 мы фиксируем их через шпонку и два контргайки — так исключается самоотвинчивание даже при вибрации выше 7,2 мм/с². Расчёт приводного барабана: что нельзя доверить онлайн-калькулятору Онлайн-расчёты дают приблизительный диаметр и момент. Но они не учитывают реальные условия: температуру окружающей среды ниже −15 °C, содержание глины в сырье выше 8 %, частые пуски-остановки (более 12 раз в час). В этих случаях стандартная формула M = F × r требует поправочного коэффициента — от 1,3 до 1,9. Мы всегда проверяем расчёт дважды: сначала по ГОСТ Р ИСО 5048-2021, затем — по собственным таблицам, построенным на данных с 217 инсталляций. Ключевой момент — проверка на прогиб вала. Допустимый прогиб не должен превышать 0,05 мм/м длины. При длине барабана 1800 мм это 0,09 мм. Если расчёт даёт 0,12 мм — выбираем вал большего диаметра или усиленную опору. Пренебрежение этим вызывает асимметричную деформацию обода и быстрое расслоение резинового покрытия. Замена приводного барабана: когда пора действовать, а не ждать аварии Проскальзывание при полной нагрузке — не всегда вина натяжного устройства. Часто это первый признак износа резинового покрытия до 40 % от исходной толщины; Неравномерный нагрев обода (разница >15 °C между точками) указывает на нарушение соосности или перекос подшипников; Звук скрежета или вибрация на частоте вращения — однозначный сигнал о повреждении подшипника или трещине в сварном шве ступицы. Мы рекомендуем замену при износе покрытия более чем на 35 %, даже если барабан «ещё работает». Потому что износ нелинейный: последние 15 % уходят в 3 раза быстрее первых 50 %. Замена в штатном режиме занимает 4–6 часов. Аварийная — от 18 часов и потери до 120 тонн продукции в смену. Почему приводной барабан ленточного конвейера от Chengdu Dahongli Machinery Co., Ltd. работает дольше На заводах Цзинье и Гуанхуа каждый барабан проходит трёхступенчатый контроль: ультразвуковая дефектоскопия корпуса, замер твёрдости покрытия по 9 точкам, динамическое тестирование на стенде с имитацией 500 циклов пуска-остановки. Это позволяет выявить микротрещины, которые проявятся только через 6–8 месяцев эксплуатации. Компания Chengdu Dahongli Machinery Co., Ltd. интегрирует барабаны в систему управления конвейером: данные с датчиков температуры и вибрации передаются в SCADA-систему в реальном времени. Такая связка снижает простои на плановое ТО на 22 % и увеличивает межремонтный ресурс на 40 %. Подробные технические характеристики, чертежи и рекомендации по монтажу доступны на сайте dhlcrushers.com.
Подробнее 
Новости
Шлифовальный валок высокого давления для валковой дробилки серии G
содержание Почему именно высокое давление — ключевой параметр Три ошибки при выборе — и как их избежать Как проверить подлинность и срок службы Интеграция в полный цикл производства песка Шлифовальный валок высокого давления — не просто запасная часть для валковой дробилки серии G. Это критически важный элемент, определяющий стабильность измельчения, ресурс оборудования и себестоимость конечного продукта. Мы не раз сталкивались с ситуацией, когда клиенты жаловались на резкое падение производительности дробилки G через 3–4 месяца после ввода в эксплуатацию. Причиной почти всегда оказывался несоответствующий валок: неправильная твёрдость поверхности, недостаточная устойчивость к ударным нагрузкам или нарушение геометрии рабочей зоны. Почему именно высокое давление — ключевой параметр Валковая дробилка серии G работает по принципу «сжатие-раздавливание» с регулируемым усилием до 200 тонн на пару валков. Обычные шлифовальные валки не выдерживают такой нагрузки: их поверхность растрескивается, а основание деформируется уже при первых 500 часах работы. У Chengdu Dahongli Machinery Co., Ltd. разработан специальный шлифовальный валок высокого давления, рассчитанный на постоянную эксплуатацию при давлении от 160 до 200 тонн. Его сердцевина выполнена из легированной стали 42CrMo с термообработкой до HRC 32–35, а рабочая поверхность наплавлена высокопрочным сплавом с содержанием вольфрама и хрома — твёрдость достигает HRC 62–65. Такая комбинация гарантирует, что валок сохраняет геометрию и микрорельеф даже при переработке абразивных пород: гранита, базальта, кварцитов. Три ошибки при выборе — и как их избежать На практике мы фиксируем три типичных просчёта при замене валков: Выбор по диаметру, а не по профилю. Многие заказывают валок только по внешнему диаметру (например, Ø900 мм), игнорируя форму канавки. В дробилках серии G используется уникальный «волнообразный» профиль с шагом 78 мм и глубиной 22 мм — он обеспечивает равномерное распределение давления и предотвращает проскальзывание материала. Стандартный прямой профиль снижает выход мелочи на 18–22%. Игнорирование теплового зазора. При нагреве до +85°C валки расширяются. Если зазор между ними не рассчитан с учётом температурного коэффициента, происходит заклинивание. Оригинальные валки Chengdu Dahongli имеют точный зазор 2,5±0,2 мм при 20°C, который корректируется автоматически в системе управления дробилки. Установка без предварительной балансировки. Даже 3 г перекоса вызывают вибрацию выше 7,2 мм/с — это превышает допустимый уровень по ISO 10816-3. Все валки проходят динамическую балансировку на станке SCHENCK до класса G2.5. Как проверить подлинность и срок службы Подделки шлифовального валка высокого давления встречаются часто. Их легко отличить по трём признакам: отсутствие лазерной маркировки с кодом партии и датой изготовления, отсутствие сертификата испытаний на ударную вязкость (KCU ≥ 35 Дж/см²) и неравномерная шероховатость поверхности (Ra > 3,2 мкм вместо заявленных 1,6 мкм). Оригинальные валки для валковой дробилки серии G обеспечивают 8000–9500 часов наработки при условии соблюдения регламента смазки (литиевая смазка EP2, интервал — каждые 8 часов). При этом износ по диаметру не превышает 1,2 мм за 1000 часов — в 2,3 раза меньше, чем у аналогов. Интеграция в полный цикл производства песка Шлифовальный валок высокого давления — лишь один элемент системы. Его эффективность раскрывается полностью только в связке с другими решениями Chengdu Dahongli: вибрационным питателем ZSW-600×130, который обеспечивает равномерную подачу без перегруза; грохотом обезвоживания HS-T с углом наклона 18°; и интеллектуальной системой управления EPC, которая автоматически корректирует частоту вращения валков в зависимости от влажности и грансостава сырья. Именно так реализован проект завода по производству песка в провинции Сычуань: средний выход фракции 0–5 мм вырос на 31%, а энергопотребление снизилось на 14%. Шлифовальный валок высокого давления для валковой дробилки серии G — это техническое решение, а не товар. Он требует понимания режимов работы, знания особенностей сырья и чёткого соблюдения сервисных процедур. Компания Chengdu Dahongli Machinery Co., Ltd. предоставляет не просто деталь, а документированный алгоритм её применения: от расчёта оптимального давления до графика ревизии и рекомендаций по восстановлению поверхности. Это то, что превращает дробилку из оборудования в надёжный производственный узел.
Подробнее